超硬合金のグレードは何ですか?
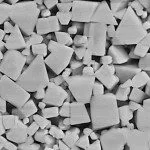
炭化タングステン (WC+Co+その他) は、セメント炭化物とも呼ばれ、粉末冶金と呼ばれるプロセスで製造される複合材料です。
WC粉末は通常全体重量の70~97%を占め、これに結合材金属(通常はコバルトまたはニッケル)と、炭化チタン・炭化タンタル・炭化ニオブ・炭化クロムなどの炭化物を混合します。
プレス成形用(RTP)粉末—— タングステンカーバイド、コバルト、ニッケルおよびその他の炭化物粉末——は金型内で圧縮成形され、その後HIP炉で焼結されます。
バインダーレスの超硬合金グレードもご用意しています
代表的な用途:光学レンズプレス用金型、ウォータージェットノズル、高耐摩耗ベアリングなど。
超硬合金の製造工程
WC + Co/Ni + その他炭化物 原料の秤量 → 粉砕(湿式粉砕による混合物の生成) → 噴霧乾燥(真空乾燥) → 配合試験 → 圧縮(CIP冷間静水圧プレス) → ソフトマシニング → 焼結(HIP 1450℃) →機械加工(研削、放電加工)→サブゼロ処理(-196℃)→品質管理
| 業界 | ISOグレード | 当社材種記号 | バインダー % | 粒径 μm | 密度 g/cm3 | 硬度HRA | 硬さ HV30* | TRS(MPa) | 応用 |
|---|---|---|---|---|---|---|---|---|---|
| 超硬ロッド(超硬エンドミル) | K20-K40 | YU20 | 10% | 0.7 | 14.45 | 91.8 | 1610 | 3800 | 亜細粒粒度、中速加工、良好な総合性能、ドリルビットとエンドミルを推奨、普通合金鋼、アルミニウム合金、耐熱合金、鋳鉄などの切断に適しています。 |
| K05-K10 | YU092 | 9% | 0.2 | 14.44 | 94.0 | 2010 | 4100 | …焼入れ材(HRC 58以上)の仕上げ加工や、ステンレス鋼・アルミニウム合金などの高光沢面仕上げに。 | |
| K20-K40 | YU25UF | 12% | 0.4 | 14.10 | 92.6 | 1720 | 4200 | ステンレス鋼、非鉄金属、チタン合金、高温合金、高硬度材(HRC50~58)のフライス加工に適しています。 摩耗部品 | |
| K05-K10 | YU10UF | 6% | 0.4 | 14.80 | 94.0 | 2010 | 3800 | 高硬度材料や複合材料の仕上げ加工に適しており、PCB ツールや彫刻刀にも使用できます。 | |
| 超硬EDMブロック・プレート(プレス金型用) | - | YF40H | 12.5% | 1.0-2.0 | 14.20 | 89.5 | 1300 | 3700 | 珪素鋼板 高速 スタンピング金型耐摩耗性と靭性が高く、硬度も高い。主に従来のモーターローターのYシリーズ鉄心の製造に使用されます。 |
| - | YF50H | 14% | 1.5-3.0 | 14.00 | 88.5 | 1180 | 3800 | 珪素鋼板用高速プレス金型。靭性と耐衝撃性に優れ、ブラシレスモータやサーボモータのロータ用複雑鉄心の製作に適しています。モータロータ用の小型鉄心。 | |
| - | YA20 | 13.5% | 0.5-1.5 | 14.50 | 90.0 | 1360 | 3700 | 銅合金、ステンレス鋼、純銅/純鉄 スタンピング金型汎用性と靭性に優れ、薄いステンレス板や銅板のプレス加工に使用されます。 | |
| - | YA30 | 12% | 1.0-2.0 | 14.17 | 91.2 | 1520 | 3600 | 銅合金・ステンレス鋼・純銅/純鉄用の高速精密プレス金型。中コバルト・微粒超硬素材。耐摩耗性が高く、欠け耐性に優れます。放電加工性良好。板厚0.2mm以下のステンレス鋼の高速プレスに適しています。 ストリップ、ニッケル合金 ストリップ および銅合金 ストリップ. | |
| - | YF22H | 10% | 2.0-5.0 | 14.35 | 89.0 | — | 3400 | ロータ/ステータ積層板 | |
| - | YF30P | 12% | 1.0-2.0 | 14.15 | 90.0 | — | 3600 | 一般打抜き | |
| - | YF55HH | 16.5% | 1.0-4.0 | 13.80 | 87.4 | — | 3500 | 重負荷・厚板 | |
| - | YA50 | 15.0% | 0.6-0.8 | 13.95 | 90.5 | — | 4000 | 銅合金・高速 | |
| - | YA47S | 12.0% | 0.6-0.8 | 14.20 | 91.3 | — | 3800 | 精密コネクタ | |
| - | YA40S | 10.0% | 0.6-0.8 | 14.45 | 91.8 | — | 4000 | リードフレーム | |
| - | YA18 | 12.0% | 1.0-2.0 | 14.17 | 89.2 | — | 3600 | 厚板 | |
| - | YA10H | 6.0% | 0.5-5.0 | 14.85 | 90.5 | — | 3000 | 高硬度 | |
| 超硬合金耐摩耗部品 | - | YF06N | 6% ニッケル | 1.5 | 15.0 | 92.5 | 1710 | 2050 | 耐摩耗性、耐食性に優れており、水中オイルポンプ、耐酸ポンプ、シールリング、バルブボールなどに適しています。 |
| K10 | YG6 | 6% | 1.5 | 15.50 | 92.5 | 1710 | 2720 | ソーチップ、ノズル、非標準部品など、機械的応力が低い用途に適しています。 | |
| K20 | YG8 | 8% | 1.5 | 14.70 | 90.0 | 1360 | 2900 | 耐摩耗性が高く強度も高いため、通常応力下で使用される非標準構造部品や機械部品の製作に適しています。ソーチップ、 摩耗部品、プレート | |
| K40 | YG15 | 15% | 1.5 | 14.05 | 87.0 | 1070 | 2700 | 優れた強度と衝撃靱性を備えており、大きな応力がかかる稼働条件下で非標準の構造部品や機械部品を製造するのに適しています。 | |
| G40 | YG20 | 20% | 1.5 | 13.60 | 85.0 | 910 | 2500 | 耐衝撃性、良好な靭性。作るのに適しています スタンピングダイス, スタンピングダイス バッテリーシェル金型、ネジ、ナット冷間圧造金型など | |
| 超硬ロールリング(鉄鋼業界向け) | - | YGR20 | 10.5% | 3.0 | 14.50 | 84.0 | 840 | 2400 | 13~14:仕上げ圧延;17~18:絞り・サイジングミル |
| - | YGR30 | 15% コ+オス | 3.0 | 14.00 | 84.5 | 880 | 2350 | 10-12 仕上げ圧延 | |
| - | YGR40 | 18% コ+オス | 3.0 | 13.70 | 83.0 | 770 | 2200 | 8-9 仕上げ圧延 | |
| - | YGR45 | 20% コ+オス | 3.2 | 13.60 | 82.0 | 690 | 2150 | 5-7 仕上げ圧延 | |
| - | YGR55 | 25% コ+オス | 3.2 | 13.10 | 79.5 | 550 | 2100 | 仕上げ前ミル 1~4パス | |
| - | YGR60 | 30% コ+オス | 3.5 | 12.65 | 77.5 | 420 | 2000 | 中間ミル 異形鉄筋(リバー) | |
| 超硬採掘ツール | - | YK06 | 6% | Fine | 14.95 | 90.0 | 1360 | 2600 | 耐摩耗性、靱性に優れ、様々なサイズのDTHビットに対応します。中程度の硬い岩層で使用できます。 |
| - | YK10 | 10% | 中くらい | 14.50 | 88.0 | 1160 | 2850 | 各種サイズのコーンビット・リーマビット用。中硬岩層に適しています。 | |
| - | YK11 | 11% | 中くらい | 14.40 | 87.7 | 1130 | 2900 | 大口径のコーンビット・リーマビット用。中硬岩層向け。 | |
| 超硬冷間圧造金型・超硬成形工具 | - | CG5 | 12% | 中くらい | 14.3 | 88.3 | 1190 | 3300 | 高靭性冷間圧造金型 |
| - | CG6 | 14% | 中くらい | 14.12 | 87.3 | 1090 | 3140 | 高靭性冷間圧造金型 | |
| - | CA18 | 18% | 粗い | 13.75 | 85.1 | 920 | 2940 | 内径Ø20以下のネジ金型 | |
| - | CA24 | 24% | 粗い | 13.25 | 82.5 | 730 | 2650 | スクリューモールドΦ20~Φ50 | |
| - | CT15 | 5% | 粗い | 13.8 | 86 | 990 | 2700 | ステンレス鋼用ネジダイス(内径 未満) <Φ2 | |
| - | CT20 | 20% | 粗い | 13.6 | 84.5 | 880 | 2660 | ステンレス鋼用ネジダイス(内径Ø2超) | |
| - | CA20 | 20% | 粗い | 13.55 | 84.1 | 850 | 2740 | 温間・熱間鍛造金型 | |
| バインダーレス | - | YC55 | 0% | 0.1 | 15.2 | — | 2700(HV) | 1500 | ブランクとプリフォーム、ノズル、光学モールド |
| - | YC25 | 0% | 0.1 | 14.3 | — | 2400(HV) | 2000 | ||
| 超硬歯車切削工具ブランク | — | YR12ST | 12% | 0.7-0.8 | 14.13 | 91.3 | 1540 | 4000 | 12 % バインダーを含むサブミクロン 0.7 ~ 0.8 µm の WC-Co グレード。柔らかい歯車材料の重荒加工と断続切削。機械的衝撃を受ける大型モジュールホブとベベルギヤスティックブレード。 |
| — | YR70 | 12% | 0.7-0.8 | 14.09 | 91.6 | 1580 | 4000 | 12 % バインダーを含むサブミクロン 0.7 ~ 0.8 µm の WC-Co グレード。シェイパーカッター、ベベルギヤスティックブレード、およびワークピースの硬度が異なる混合バッチ生産用の汎用ブランク。 |
YF22H、YF30P、YF55HH、YA50、YA47S、YA40S、YA18、YA10H は、YATECH Stamping Die Materials Catalogue 2026 より EDM ブロック/プレス金型グループに追加されました。数値は焼結ままの代表特性です。HV30 は本カタログではこれらの牌号について記載がないため、— と表示しています。上記 Carbide Rods に掲載の YU シリーズは同一呼称でロッド製品の特性値であり、ここでは重複記載していません。
すべてのグレードを決める2つの要素:粒度と結合材
上表の各グレードは、2つの数値で定義されます。 粒度 は硬さと靭性のバランスを決めます。微粒・超微粒(0.2~1.0µm)は硬さ・圧縮強度・刃先の鋭さを最大化し、粗粒(2.5~5µm)は厚い結合材層で衝撃を吸収します。 結合材量 も同じバランスを調整します。コバルト6~8%は硬さと耐エロージョン性を重視、9~12%はバランス型、13~30%は耐摩耗性よりも耐衝撃性・耐破損性を優先する場合に指定します。
簡単な考え方:アブレシブ摩耗は表面を粒子単位で削るため、微細で硬い粒子が最も抵抗します。衝撃損傷は微小亀裂を伝播するため、粗い粒子と多い結合材がこれを遮断・吸収します。用途で支配的な機構を特定することが、グレード選定の第一歩です。
摩耗機構にグレードを合わせる
- アブレシブ摩耗 (砂、鉱石、摺動粒子):微粒~中粒、Co 6~12%、硬さ優先。
- 衝撃 (破砕、ミリングピック、誤送りプレス):やや粗粒、Co 12~20%、靭性優先。
- 侵食 (ウォータージェット、スラリー、ブラストノズル):微粒+低結合材、腐食を伴うエロージョンにはナノ/バインダーレスグレード。
- 金属同士の摺動 (絞り、圧延、成形):微粒~中粒、鏡面仕上げ、Co 10~12%。
グレード対照表と粒度分類
参考情報です。粒度区分は超硬業界の慣例に従います: N <0.2 | U 超微粒 0.2~0.5 | S サブミクロン 0.5~0.8 | F 微粒 0.8~1.3 | M 中粒 1.3~2.5 | C 粗粒 2.5~6.0 | E 超粗粒 >6.0 µm。HV30値は主表の注記のとおり代表的な換算値です。他社品や各国規格の呼称に相当するグレードをお探しですか?お知らせいただければ、当社エンジニアが24時間以内にご返信します。
| YATECHグレード | ISOクラス | 粒度区分 | 硬さ HV30* | 関連YATECH製品 |
|---|---|---|---|---|
| YU092 | K05-K10 | U | 2010 | 超硬合金棒, 切削工具用ブランク |
| YU10UF | K05-K10 | U | 2010 | 超硬合金棒, 切削工具用ブランク |
| YU20 | K20-K40 | S | 1610 | 超硬合金棒, 切削工具用ブランク |
| YU25UF | K20-K40 | U | 1720 | 超硬合金棒, 切削工具用ブランク |
| YR12ST | — | S | 1540 | 歯切工具ブランク |
| YR70 | — | S | 1580 | 歯切工具ブランク |
| YF40H | — | 女~女 | 1300 | 放電加工ブロック, スタンピングダイス |
| YF50H | — | M-C | 1180 | 放電加工ブロック, スタンピングダイス |
| YA20 | — | S~M | 1360 | 放電加工ブロック, スタンピングダイス |
| YA30 | — | 女~女 | 1520 | 放電加工ブロック, スタンピングダイス |
| YF06N | — | M | 1710 | 摩耗部品 |
| YG6 | K10 | M | 1710 | のこぎりの先端, 摩耗部品 |
| YG8 | K20 | M | 1360 | のこぎりの先端, 摩耗部品 |
| YG15 | K40 | M | 1070 | 摩耗部品 |
| YG20 | G40 | M | 910 | 摩耗部品 |
| YGR20 | — | C | 840 | 超硬ロール |
| YGR30 | — | C | 880 | 超硬ロール |
| YGR40 | — | C | 770 | 超硬ロール |
| YGR45 | — | C | 690 | 超硬ロール |
| YGR55 | — | C | 550 | 超硬ロール |
| YGR60 | — | C | 420 | 超硬ロール |
| YK06 | — | F | 1360 | マイニングツール |
| YK10 | — | M | 1160 | マイニングツール |
| YK11 | — | M | 1130 | マイニングツール |
| CG5 | — | M | 1190 | 冷間圧造ダイス, 締結具用ダイスブランク |
| CG6 | — | M | 1090 | 冷間圧造ダイス, 締結具用ダイスブランク |
| CA18 | — | C | 920 | 冷間圧造ダイス, 締結具用ダイスブランク |
| CA24 | — | C | 730 | 冷間圧造ダイス, 締結具用ダイスブランク |
| CT15 | — | C | 990 | 冷間圧造ダイス, 締結具用ダイスブランク |
| CT20 | — | C | 880 | 冷間圧造ダイス, 締結具用ダイスブランク |
| CA20 | — | C | 850 | 冷間圧造ダイス, 締結具用ダイスブランク |
| YC55 | — | N | 2700(HV) | バインダレス超硬 |
| YC25 | — | N | 2400(HV) | バインダレス超硬 |
ISO 513 Kクラスの説明
比べてる人は 超硬合金グレード は、国際図面で使用される ISO 513 アプリケーション クラスと、アジアのサプライ チェーン全体で使用される中国の YG 指定という 2 つの命名システムを同時に満たします。 Kシリーズは鋳鉄、非鉄金属、非金属材料をカバーします。 摩耗部品. K の数値が低いほど、より硬く、より細かく、より低いバインダーグレードを意味します。 K 値が高いほど、より強靭で、より高いバインダーグレードを意味します。 これを材料仕様としてではなく、用途クラスごとのグレード比較として扱ってください。
| ISOクラス | 典型的な冶金学 | 代表的な用途 |
|---|---|---|
| K01 | 結合剤が最も少なく、超微粒子 | 精密仕上げ、ゲージコンポーネント、微細な摩耗面 |
| K05 | 非常に低バインダー、超微粒子/微粒子 | 鋳鉄、非鉄金属の仕上げ加工、細ノズル |
| K10 | 低結合剤、細粒 | 仕上げおよび軽荒加工、小型切削工具、シールリング |
| K20 | 中バインダー、細粒/中粒 | 汎用機械加工、ドリル、絞りダイス、ソーチップ |
| K30 | 中高バインダー、中粒度 | 荒フライス、ブッシュ、衝撃ベアリング 摩耗部品 |
| K40 | 高結合剤、中粒/粗粒 | 冷間圧造金型、重成形、高衝撃サービス |
ISO 513 定義はアプリケーション クラスを説明するものであり、保証されたプロパティではありません。 P および M シリーズ (鋼およびステンレス加工) は、この摩耗部品表の範囲外です。
YG グレード: ISO 相当品とその番号の意味
中国のYGシステムでは、 YG は WC-Co 超硬合金を示し、数字はおおよそのコバルトの重量パーセントです。YG6 ≈ 6% Co、YG8 ≈ 8% Co などです。コバルトは靭性を高め、硬度を下げるため、数値だけですでに硬度 - 靭性曲線のグレードが決まります。以下の表は、一般的な YG 指定と、そのおおよその ISO アプリケーション クラスおよび上のメイン チャートの同等の YATECH グレードを組み合わせたものです。
| YG指定 | 公称バインダー | 約ISOクラス | この表のYATECHグレード | 主な用途 |
|---|---|---|---|---|
| YG6 | ~6%のCo | K10 | YG6 | ソーチップ、シールリング、一般 摩耗部品 |
| YG8 | ~8%のCo | K20 | YG8 | 荒加工、マイニングインサート、インパクト 摩耗部品 |
| YG15 | ~15%のCo | K40 | YG15 | クラッシャージョー、高衝撃 摩耗部品 |
| YG20 | ~20%のCo | G40 (従来の絞り型クラス) | YG20 | 冷間圧造金型、高衝撃工具 |
おおよその同等物のみ。 さまざまな製造業者による YG の指定は特性的に同等ではありません。粒子サイズ、焼結ルート、添加剤によって硬度と TRS が大きく変化します。同等のグレードに置き換える前に、必ずバッチ データシートで認定密度、HRA / HV30、および TRS を確認してください。国家規格または別のサプライヤーの指定への相互参照が必要ですか?弊社のエンジニアに送信してください。24 時間以内に返信させていただきます。
HRA 対 HV30: 硬度カラムの読み取り
どちらの列も、同じ内容を異なるスケールで説明しています。 HRA ロックウェルA(ダイヤモンド圧子、60kgf)です。 HV30 30kgf荷重時のビッカース硬さです。主要な表の値は 77.5 ~ 94.0 HRA および 420 ~ 2010 HV30 であり、バインダレス グレードは測定された HV (2400 および 2700 HV) ごとに個別にリストされています。
| アンカーポイント | HRA | 約HV30 | 使い方 |
|---|---|---|---|
| 中程度のバインダー、靭性を重視したグレード | 88 | ≈ 1180 | 衝撃負荷、破砕、重成形 |
| 細粒/超細粒、低バインダーグレード | 94 | ≈ 2010年 | 研磨義務、仕上げ、浸食 |
硬度スケール間の変換は次のとおりです。 近似 — カーバイドは荷重ごとに異なる弾性反応を示すため、正確に 1 対 1 の公式は存在しません。ここでの HV30 の数値は、HRA から換算され、最も近い 10 HV に四捨五入された代表的な値です。受け入れテストでは、変換された数値ではなく、バッチ データシートに記載されている測定および認定された HRA / HV 値を使用します。
無料ダウンロード:超硬合金グレードチャート(PDF)
印刷可能な 1 ページ: 結合剤含有量、粒子サイズ、密度、硬度 (HRA および HV30) および TRS を含むすべての YATECH グレード。ダウンロードと引用は自由です。このページにリンクしてください。
オプション: アプリケーションに合わせたチャートをリクエストするか、成績が追加されたときに通知を受け取ります
代表的な用途と推奨グレードファミリー
グレードファミリーは上表のYATECHグレードを指します。最終グレードは使用条件に合わせて当社エンジニアが調整します。
| 応用 | 推奨グレードファミリー | 得られる特性 |
|---|---|---|
| 金属切削(フライス、旋削、穴あけ) | サブミクロン 0.2~0.7µm、Co 9~12% — YU092 / YU20 / YU25UF | 91.8~94.0 HRA、TRS 最大4200MPa — 鋭い刃先と耐熱性 |
| 歯切り工具ブランク(ホブ、スカイビングカッター、スティックブレード) | 超微細 0.2 ~ 0.5 μm — YU092 / YU25UF;サブミクロン 0.7 ~ 0.8 µm、10 ~ 12% Co — YU20 / YR12ST / YR70 | 91.3-93.6 HRA — ハードホブ加工時の刃先の安定性、大型モジュールの耐衝撃性 |
| 木材切削用ソーチップ | 中粒 約1.5µm、Co 6~8% — YG6 / YG8 | 90.0~92.5 HRA — 鋭さと耐衝撃性のバランス |
| 鉱山工具(DTHビット、コーンビット) | 微粒~中粒、Co 6~11% — YK06 / YK10 / YK11 | 87.7~90.0 HRA — 耐衝撃性と耐摩耗性の両立 |
| 破砕機部品、ジョープレート | 中粒+粗粒の二段粒度、Co 15~20% — YG15 / YG20 | 強い衝撃下でも欠けにくい歯部 |
| エロージョン:ノズル、ウォータージェット、スラリー | 微粒+結合材6%以下 — YG6、またはバインダーレス YC2 / YC5 | 92.5 HRA以上、YCグレードは結合相なし — エロージョン寿命を最大化 |
| 腐食環境(ポンプ、シール、バルブ) | Ni結合材6% YF06N、またはバインダーレスWC — YC2 / YC5 | 腐食するコバルト相がありません — シールリング、バルブボール、酸用ポンプ |
| スタンピング金型、EDMブロック | 微粒~中粒 0.5~3.0µm、Co 12~14% — YA20 / YA30 / YF40H / YF50H | 88.5~91.2 HRA — 安定した放電加工、長いパンチ寿命 |
| 冷間圧造ダイス、ネジ・鍛造工具 | 中粒~粗粒、Co 12~24% — CG5 / CG6 / CA18 / CA24 / CT15 / CT20(CA20は温間・熱間鍛造用) | 85.1~88.3 HRA — 高い靭性、金型破損が少ない |
| 伸線ダイスとロールリング | 伸線ダイス:微粒~中粒、鏡面仕上げ;ロールリング:粗粒 3.0~3.5µm、Co 10.5~30% — ミルスタンド別に YGR20~YGR60 | 焼付きが少なく、熱亀裂と溝摩耗に強い |
5ステップの選定フレームワーク
- 破損モードを順位付け — 摩耗、衝撃、エロージョン、金属焼付きのどれか。摩耗面が教えてくれます:鏡面=摩耗、欠け=衝撃、流れ溝=エロージョン。
- 硬さと靭性の要求度を採点 (各1~5点)— 硬さ重視なら微粒・低結合材、靭性重視なら粗粒・コバルト増、両方高ければサブミクロン+Co 10~12%。
- 温度条件を追加 — 約500℃を超える場合はTaC/NbC添加、または結合材を制御した微粒材で熱軟化に抵抗します。
- 腐食条件を追加 — 酸性・塩分環境はコバルト結合材を先に侵します。ニッケル結合材またはバインダーレスグレードが答えです。
- データシートで検証 — 密度・硬さ・TRS・気孔率クラスを比較し、焼結方法を確認します(HIP処理材は欠陥が明確に少なくなります)。
実例を交えた詳しい解説は、こちらのガイドをご覧ください 耐摩耗部品向け超硬合金グレードの選び方.
超硬の寿命を縮める3つの間違い
- 硬さだけで指定する — 94 HRAのグレードでも、岩石破砕機では3日目に割れることがあります。硬さは必ずTRSと併せて評価してください。
- 安全率としてコバルトを過剰に添加する — 過剰な結合材は、プロセス管理の改善で防げたはずの破損を解決する代わりに、摩耗速度を2倍にすることがよくあります。
- 焼結方法を無視する — 同じ呼称グレードでも、真空焼結とHIP焼結では硬さ2 HRA、TRS 500MPaの差が出ることがあります。
標準的なWC-Coを超えて
腐食性スラリー用ノズルや鏡面部品には、当社の バインダーレス炭化タングステン グレードは結合相がなく腐食しない93~94 HRAを実現します。耐摩耗と耐衝撃の両立には、サブミクロングレードが93 HRA以上・TRS 3000MPa超を提供します。これは10年前には両立不可能だった特性です。化学・坑井環境では、耐食性が必須となる箇所でコバルトをニッケル結合材グレードに置き換えます。
よくあるご質問
適切な超硬合金グレードはどう選べばよいですか?
破損モードから始めます。摩耗なら微粒・低結合材(硬さ優先)、衝撃ならやや粗粒・高コバルト(靭性優先)、複合用途ならサブミクロンまたは微粒+Co 10~12%です。そのうえで温度と腐食条件を確認します。使用条件をお送りいただければ、24時間以内に代表特性値付きの推奨グレードをご提案します。
微粒・中粒・粗粒の超硬合金はどう違いますか?
微粒・超微粒(0.2~1.0µm)は硬さと刃先の鋭さが最大ですが靭性は低くなります。中粒(1.0~2.5µm)は耐摩耗性と強度のバランス型、粗粒(2.5~5µm)は硬さを犠牲にして衝撃吸収性を最大化します。粒度は主に硬さと靭性のトレードオフを決めます。
コバルト量を変えると何が変わりますか?
コバルトは超硬粒子間の延性結合材です。コバルト量が増える(約20%まで)と抗折力と耐衝撃性が上がり、硬さはやや下がります。低コバルト(3~8%)はエロージョンと仕上げ加工に、高コバルト(12~25%)は破砕・プレス・重成形に適します。
HRAとHVの硬さ値はどう違いますか?
HRA(ロックウェルA)とHV(ビッカース)は同じ材料特性を異なるスケールで表したものです。HV30は30kgfの押込み荷重を用います。超硬チャートでは、およそ88 HRAが約1180 HV30、94 HRAが約2010 HV30に相当します。各荷重で材料の弾性応答が異なるため、換算は近似値です。証明付きのHRA・HV値はロットごとの検査成績書に記載されます。
YATECHグレードはISOクラスや他の呼称と対照できますか?
はい。すべてのグレードはISO用途分類に対応します(鋳鉄・耐摩耗用途はKシリーズ、G40はお客様の便宜のために残した旧来の伸線ダイス表記です)。粒度は対照表のようにN(ナノ)からE(超粗粒)までの業界記号を用います。現在他社品や各国規格の呼称をご使用の場合はお知らせください。24時間以内に、代表特性データ付きで最も近いYATECHグレードをご提案します。
カスタムグレードの製造や既存グレードの調整は可能ですか?
はい。表の標準グレードに加え、粒度・結合材量・添加物(TaC/NbC/CrC、Ni結合材、バインダーレス)を用途に合わせて調整し、HIP炉で焼結します。密度と硬さの証明データはロットごとに添付します。試作は通常7~15日です。
出荷時にデータシートや証明書は付属しますか?
すべてのロットに証明付き代表値を添付します:密度、硬さ(HRA/HV)、TRS、ご要望に応じて飽和磁化。受入検査で合意仕様と照合できます。
超硬グレード表における ISO K10、K20、K40 は何を意味しますか?
これらは、鋳鉄、非鉄金属、および金属に対する ISO 513 アプリケーション クラスです。 摩耗部品、構成仕様ではありません。数値が低いほど、より硬く、より細かい、より低いバインダーグレードを示します。数値が大きいほど、より強靭でバインダーのグレードが高いことを示します。これらは最初の合格グレードの比較には役立ちますが、最終的な選択はバッチ データシートの認定硬度、TRS、密度と照合して確認する必要があります。
HRA を HV30 に正確に変換できますか?
いいえ、HRA (ロックウェル A、60 kgf) と HV30 (ビッカース、30 kgf) は異なる圧子と荷重を使用しており、超硬合金の弾性反応はそれぞれで異なるため、正確な 1 対 1 の変換は存在しません。私たちのグラフでは、88 HRA は約 1180 HV30、94 HRA は約 2010 HV30 です。 HV30 の数値は、最も近い 10 HV に四捨五入された一般的な換算値です。バッチ データシートに記載されている測定および認証された値を受け入れテストに使用します。
どのグレードが合うか分からない方は、エンジニアにご相談ください
使用条件(材質、衝撃レベル、温度、媒体)または図面をお送りください。24時間以内に推奨グレードとお見積りをご返信します。