Qual é a classe do metal duro?
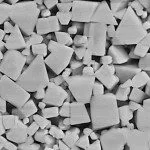
Carboneto de tungstênio (WC+Co+Outro), também conhecido como carboneto cimentado, é um material composto fabricado por um processo chamado metalurgia do pó.
O pó de WC, geralmente 70-97% do peso total, é misturado com um metal aglutinante, geralmente cobalto ou níquel e outros carbonetos, como carboneto de titânio, carboneto de tântalo, carboneto de nióbio, carboneto de cromo, etc.
O pó pronto para prensar (RTP) — carboneto de tungstênio, cobalto, níquel e outros pós de carboneto — é compactado em uma matriz e depois sinterizado em um forno HIP.
Classes de carboneto de tungstênio sem ligante também estão disponíveis
Aplicações típicas: moldes de prensagem de lentes ópticas, bicos de jato de água, rolamentos altamente resistentes ao desgaste e muito mais.
Processo de produção de metal duro
WC + Co/Ni + Outros carbonetos Pesagem dos ingredientes → Moagem (produção de mistura com moagem úmida) → Secagem por pulverização (secagem a vácuo) → Teste de mistura → Compactação (Prensagem Isostática a Frio CIP) → Usinagem Suave → Sinterização (HIP 1450ºC) → Usinagem (Retificação, EDM) → Tratamento Subzero (-196°C)→Controle de Qualidade
| Indústria | Grau ISO | Nota | Fichário % | Tamanho do grão μm | Densidade g/cm3 | Dureza HRA | Dureza HV30* | TRS (MPa) | Aplicativo |
|---|---|---|---|---|---|---|---|---|---|
| Hastes de metal duro (fresas de topo de metal duro) | K20-K40 | YU20 | 10% | 0.7 | 14.45 | 91.8 | 1610 | 3800 | Tamanho de grão subfino, processamento em velocidade média, bom desempenho geral, broca e fresas de topo são recomendados, adequados para cortar aço de liga comum, liga de alumínio, liga resistente ao calor, ferro fundido, etc. |
| K05-K10 | YU092 | 9% | 0.2 | 14.44 | 94.0 | 2010 | 4100 | …para acabamento de materiais endurecidos (acima de HRC 58) e produção de acabamentos superficiais de alto brilho em aço inoxidável, liga de alumínio e assim por diante. | |
| K20-K40 | YU25UF | 12% | 0.4 | 14.10 | 92.6 | 1720 | 4200 | Adequado para fresamento de aço inoxidável, metais não ferrosos, ligas de titânio, ligas de alta temperatura e materiais de alta dureza (HRC50-58). Peças de desgaste | |
| K05-K10 | YU10UF | 6% | 0.4 | 14.80 | 94.0 | 2010 | 3800 | Adequado para materiais altamente endurecidos e usinagem de acabamento de materiais compósitos; também aplicação para ferramentas e gravadores de PCB. | |
| Bloco EDM de carboneto, placa (matrizes de estampagem) | - | YF40H | 12.5% | 1.0-2.0 | 14.20 | 89.5 | 1300 | 3700 | Chapa de aço silício de alta velocidade Matrizes de EstampagemPossui alta resistência à abrasão e tenacidade, além de alta dureza. É usado principalmente para produzir núcleo de ferro convencional da série Y do rotor do motor. |
| - | YF50H | 14% | 1.5-3.0 | 14.00 | 88.5 | 1180 | 3800 | Ferramentas de estampagem de alta velocidade em chapa de aço de silício. Com boa tenacidade e resistência ao choque, é adequado para a produção de núcleos de ferro complexos de rotores de motores sem escova e servomotores. Núcleo de ferro de tamanho reduzido do rotor do motor. | |
| - | AA20 | 13.5% | 0.5-1.5 | 14.50 | 90.0 | 1360 | 3700 | Ligas de cobre, aço inoxidável, cobre puro/ferro puro Matrizes de estampagemPossui bom desempenho e resistência universais, é usado para estampar placas finas de aço inoxidável e placas de cobre. | |
| - | AA30 | 12% | 1.0-2.0 | 14.17 | 91.2 | 1520 | 3600 | Ligas de cobre, aço inoxidável, ferramentas de estampagem de precisão de alta velocidade de cobre puro/ferro puro. Cobalto médio e material duro de grão fino. Alta resistência ao desgaste e boa resistência ao lascamento das arestas. Bom desempenho de usinagem elétrica. Adequado para estampagem alta ≤0,2 mm em aço inoxidável faixa, Liga de níquel faixa e liga de cobre faixa. | |
| Peças de desgaste de metal duro | - | YF06N | 6%Ni | 1.5 | 15.0 | 92.5 | 1710 | 2050 | Propriedade superior de resistência ao desgaste e à corrosão, adequada para bomba de óleo submersa, bomba à prova de ácido, anel de vedação e esferas de válvula. |
| K10 | YG6 | 6% | 1.5 | 15.50 | 92.5 | 1710 | 2720 | Aplicável a aplicações de baixo estresse mecânico, como pontas de serra, bicos e componentes não padronizados. | |
| K20 | YG8 | 8% | 1.5 | 14.70 | 90.0 | 1360 | 2900 | Boa resistência ao desgaste, alta resistência, adequada para fazer estruturas não padronizadas e componentes mecânicos sob condições de trabalho de tensão normal. Vi dicas, Peças de desgaste, Pratos | |
| K40 | YG15 | 15% | 1.5 | 14.05 | 87.0 | 1070 | 2700 | Boa resistência e resistência ao impacto, adequadas para fabricar estruturas e componentes mecânicos não padronizados em condições de grande estresse. | |
| G40 | YG20 | 20% | 1.5 | 13.60 | 85.0 | 910 | 2500 | Resistência ao impacto, boa tenacidade. Adequado para fazer matrizes de estampagem, matrizes de estampagem para matrizes de carcaça de bateria, parafusos, matrizes de cabeçote frio de porca, etc. | |
| Anéis de rolo de metal duro (indústria siderúrgica) | - | YGR20 | 10.5% | 3.0 | 14.50 | 84.0 | 840 | 2400 | 13–14: laminação de acabamento; 17–18: laminador redutor/calibrador |
| - | YGR30 | 15% Co+Out | 3.0 | 14.00 | 84.5 | 880 | 2350 | 10-12 Acabamento da laminação | |
| - | YGR40 | 18% Co+Oth | 3.0 | 13.70 | 83.0 | 770 | 2200 | 8-9 Acabamento da laminação | |
| - | YGR45 | 20% Co+Out | 3.2 | 13.60 | 82.0 | 690 | 2150 | 5-7 Acabamento da laminação | |
| - | YGR55 | 25% Co+Out | 3.2 | 13.10 | 79.5 | 550 | 2100 | Fresagem de pré-acabamento 1-4 passadas | |
| - | YGR60 | 30% Co+Out | 3.5 | 12.65 | 77.5 | 420 | 2000 | Laminador intermediário, vergalhão | |
| Ferramentas de mineração de metal duro | - | YK06 | 6% | Multar | 14.95 | 90.0 | 1360 | 2600 | Excelente resistência ao desgaste e resistência, adequado para bits DTH de vários tamanhos. Pode ser usado em formações rochosas de dureza média. |
| - | YK10 | 10% | Médio | 14.50 | 88.0 | 1160 | 2850 | Para brocas cônicas e brocas de alargamento de vários tamanhos; adequado para formações rochosas de dureza média. | |
| - | YK11 | 11% | Médio | 14.40 | 87.7 | 1130 | 2900 | Adequado para brocas cônicas de grande diâmetro e brocas de alargamento; para formações rochosas de dureza média. | |
| Matriz de cabeça fria de metal duro/ferramentas de formação de metal duro | - | CG5 | 12% | Médio | 14.3 | 88.3 | 1190 | 3300 | Matrizes de cabeça fria de alta tenacidade |
| - | CG6 | 14% | Médio | 14.12 | 87.3 | 1090 | 3140 | Matrizes de cabeça fria de alta tenacidade | |
| - | CA18 | 18% | Grosso | 13.75 | 85.1 | 920 | 2940 | Matriz para parafusos com furo inferior a Ø20 | |
| - | CA24 | 24% | Grosso | 13.25 | 82.5 | 730 | 2650 | Molde de parafuso Φ20 - Φ50 | |
| - | CT15 | 5% | Grosso | 13.8 | 86 | 990 | 2700 | Matriz de parafuso de aço inoxidável com furo abaixo <Φ2 | |
| - | CT20 | 20% | Grosso | 13.6 | 84.5 | 880 | 2660 | Matriz para parafusos de aço inoxidável com furo acima de Ø2 | |
| - | CA20 | 20% | Grosso | 13.55 | 84.1 | 850 | 2740 | Matrizes de forjamento a quente/quente | |
| Sem fichário | - | YC55 | 0% | 0.1 | 15.2 | — | 2700 (HV) | 1500 | Blanks e pré-formas, bicos, moldes ópticos |
| - | YC25 | 0% | 0.1 | 14.3 | — | 2400 (HV) | 2000 | ||
| Blanks para ferramentas de corte de engrenagens de metal duro | — | YR12ST | 12% | 0.7-0.8 | 14.13 | 91.3 | 1540 | 4000 | Classe WC-Co submicrométrica de 0,7-0,8 µm com 12% de ligante. Desbaste pesado e cortes interrompidos em materiais macios para engrenagens; placas de módulos grandes e lâminas de engrenagens cônicas sujeitas a choques mecânicos. |
| — | YR70 | 12% | 0.7-0.8 | 14.09 | 91.6 | 1580 | 4000 | Classe WC-Co submicrométrica de 0,7-0,8 µm com 12% de ligante. Blanks de uso geral para cortadores modeladores, lâminas de engrenagens cônicas e produção de lotes mistos com durezas variadas da peça. |
Sobre o desenvolvimento de notas
Temos ampla experiência em desenvolvimento de materiais, equipamentos avançados de desenvolvimento de materiais e engenheiros de aplicação de materiais de diversas áreas.
Podemos resolver praticamente qualquer desafio de classe de metal duro.
EDM Block, Rolar, Anel, Ferramenta de formação, Ferramentas de matriz, Dicas de serra, Peças de desgaste, etc.
As duas alavancas por trás de cada classe: tamanho do grão e aglutinante
Cada nota na tabela acima é definida por dois números. Tamanho de grão troca dureza por tenacidade: grãos finos e ultrafinos (0,2-1,0 µm) maximizam a dureza, a resistência à compressão e a nitidez das bordas, enquanto os grãos grossos (2,5-5 µm) absorvem o impacto através de camadas de ligante mais espessas. Teor de ligante ajusta o mesmo equilíbrio: o cobalto de 6 a 8% favorece a dureza e a resistência à erosão, 9 a 12% é o meio-termo equilibrado e 13 a 30% é especificado quando a resistência ao impacto e à quebra é mais importante do que o desgaste.
Um modelo mental simples: o desgaste abrasivo ataca a superfície grão por grão, de modo que os grãos pequenos e duros resistem melhor. Os danos por impacto viajam através de microfissuras, que grãos grandes e mais aglutinantes interrompem e absorvem. Identificar qual mecanismo domina sua aplicação é o primeiro passo da seleção da nota.
Combine a classe com o mecanismo de desgaste
- Abrasão (areia, minério, partículas deslizantes): grão fino a médio, 6-12% Co, dureza primeiro.
- Impacto (britagem, fresagem, estampagem mal alimentada): grão mais grosso, 12-20% Co, tenacidade primeiro.
- Erosão (jato de água, lama, bicos de jateamento): grãos finos com baixo teor de aglutinante ou graus nano/sem aglutinante quando a corrosão acompanha a erosão.
- Deslizamento metal-metal (estiramento, laminação, conformação): grão fino-médio, superfície polida, 10-12% Co.
Classes de referência cruzada e tamanho de grão
Apenas para referência. As classes de grãos seguem a convenção do metal duro: N <0,2 | U ultrafino 0,2–0,5 | S submícron 0,5–0,8 | F multa 0,8–1,3 | M médio 1,3–2,5 | C grosso 2,5–6,0 | E extra-grosso >6,0 µm. Os valores HV30 são conversões típicas conforme indicado na tabela principal. Precisa de uma designação equivalente a outro fabricante ou de um padrão nacional? Envie-nos – nossos engenheiros respondem em 24 horas.
Classes ISO 513 K explicadas
Alguém comparando classes de metal duro atende a dois sistemas de nomenclatura ao mesmo tempo: as classes de aplicação ISO 513 usadas em desenhos internacionais e as designações YG chinesas usadas nas cadeias de fornecimento asiáticas. A série K abrange ferro fundido, metais não ferrosos, materiais não metálicos e peças de desgaste. Números K mais baixos significam classes mais duras, mais finas e com menos ligante; números K mais altos significam classes mais resistentes e com maior teor de aglutinante. Trate isso como uma comparação de qualidade por classe de aplicação, não como uma especificação de material.
| Classe ISO | Metalurgia típica | Aplicação típica |
|---|---|---|
| K01 | Aglutinante mais baixo, grão ultrafino | Acabamento de precisão, componentes de medidores, superfícies de desgaste finas |
| K05 | Muito baixo aglutinante, grão ultrafino/fino | Usinagem de acabamento de ferro fundido e metais não ferrosos, bicos finos |
| K10 | Baixo aglutinante, grão fino | Acabamento e desbaste leve, pequenas ferramentas de corte, anéis de vedação |
| K20 | Aglutinante médio, grão fino/médio | Usinagem de uso geral, brocas, matrizes de trefilação, pontas de serra |
| K30 | Aglutinante médio-alto, grão médio | Fresamento em desbaste, buchas, suporte de impacto peças de desgaste |
| K40 | Alto aglutinante, grão médio/grosso | Matrizes de cabeamento a frio, conformação pesada, serviço de alto impacto |
As definições da ISO 513 descrevem classes de aplicação, não propriedades garantidas. As séries P e M (usinagem de aço e aço inoxidável) estão fora do escopo desta tabela de peças de desgaste.
Classes YG: equivalentes ISO e o que o número significa
No sistema YG chinês, YG denota um metal duro WC-Co e o número é a porcentagem aproximada de cobalto em peso: YG6 ≈ 6% Co, YG8 ≈ 8% Co e assim por diante. Como o cobalto aumenta e diminui a tenacidade, o número por si só já coloca uma nota na curva dureza-tenacidade. A tabela abaixo combina designações YG comuns com suas classes de aplicação ISO aproximadas e as classes YATECH equivalentes na tabela principal acima.
| Designação YG | Fichário nominal | Aprox. Classe ISO | Nota YATECH neste gráfico | Uso típico |
|---|---|---|---|---|
| YG6 | ~6% Co | K10 | YG6 | Pontas de serra, anéis de vedação, geral peças de desgaste |
| YG8 | ~8% Co | K20 | YG8 | Usinagem de desbaste, pastilhas de mineração, impacto peças de desgaste |
| YG15 | ~15% Co | K40 | YG15 | Mandíbulas do britador, alto impacto peças de desgaste |
| YG20 | ~20% Co | G40 (classe de matriz de desenho herdada) | YG20 | Matrizes de cabeçote a frio, ferramentas de alto impacto |
Apenas equivalentes aproximados. As designações YG de diferentes produtores não são equivalentes em termos de propriedades: o tamanho do grão, a rota de sinterização e os aditivos alteram significativamente a dureza e o TRS. Sempre verifique a densidade certificada, HRA/HV30 e TRS na folha de dados do lote antes de substituir por uma classe equivalente. Precisa de uma referência cruzada para um padrão nacional ou designação de outro fornecedor? Envie para nossos engenheiros – responderemos em 24 horas.
HRA vs HV30: Lendo as colunas de dureza
Ambas as colunas descrevem o mesmo material em escalas diferentes. RH é Rockwell A (entrante de diamante, 60 kgf); HV30 é a dureza Vickers para uma carga de 30 kgf. Os valores na tabela principal vão de 77,5 a 94,0 HRA e de 420 a 2010 HV30, enquanto os tipos sem ligante são listados separadamente por HV medido (2.400 e 2.700 HV).
| Ponto de ancoragem | RH | Aprox. HV30 | Como usar |
|---|---|---|---|
| Classes de ligante médio e com tendência a tenacidade | 88 | ≈ 1180 | Serviço de impacto, esmagamento, conformação pesada |
| Classes finas/ultrafinas e com baixo teor de aglutinante | 94 | ≈ 2010 | Serviço de abrasão, acabamento, erosão |
A conversão entre escalas de dureza é aproximado — o metal duro responde elasticamente de maneira diferente a cada carga, portanto não existe uma fórmula exata de um para um. Os valores de HV30 aqui são valores típicos convertidos de HRA e arredondados para o 10 HV mais próximo. Para testes de aceitação, use os valores HRA/HV medidos e certificados na folha de dados do lote em vez de um número convertido.
Download grátis: Tabela de classificação de carboneto de tungstênio (PDF)
Uma página imprimível: cada classe YATECH com conteúdo de ligante, tamanho de grão, densidade, dureza (HRA e HV30) e TRS. Gratuito para baixar e citar - link para esta página.
Baixe o gráfico de classes (PDF, 158 KB)
Opcional: solicite um gráfico personalizado para sua aplicação ou seja notificado quando as classes forem adicionadas
Aplicações típicas e famílias de classes recomendadas
As famílias de classes fazem referência às classes YATECH listadas na tabela acima; nossos engenheiros adaptam a classe final às suas condições de trabalho.
| Aplicativo | Família de classes recomendadas | O que você ganha |
|---|---|---|
| Corte de metal (fresamento, torneamento, furação) | Submícron 0,2-0,7 µm, 9-12% Co - YU092 / YU20 / YU25UF | 91,8-94,0 HRA, TRS até 4200 MPa — bordas afiadas e resistentes ao calor |
| Peças brutas para ferramentas de corte de engrenagens (fresas, cortadores de desbaste, lâminas) | Ultrafino 0,2-0,5 µm — YU092 / YU25UF; submícron 0,7-0,8 µm, 10-12% Co - YU20 / YR12ST / YR70 | 91.3-93.6 HRA — estabilidade de aresta para fresamento duro, resistência ao choque para módulos grandes |
| Dicas de serra para corte de madeira | Grão médio ~1,5 µm, 6-8% Co — YG6/YG8 | 90,0-92,5 HRA — nitidez equilibrada e resistência ao choque |
| Ferramentas de mineração (bits DTH, bits cônicos) | Grão fino-médio, 6-11% Co — YK06 / YK10 / YK11 | 87,7-90,0 HRA — impacto combinado + vida útil à abrasão |
| Peças do britador, placas de mandíbula | Grão médio + grosso de escala dupla, 15-20% Co - YG15 / YG20 | Dentes resistentes a lascas sob choques fortes |
| Erosão: bicos, jato de água, lama | Grão fino com ≤6% de ligante — YG6; ou sem ligante YC55 / YC25 | 92,5+ HRA, sem fase aglutinante em classes YC – vida útil máxima contra erosão |
| Serviço corrosivo (bombas, vedações, válvulas) | 6% de ligante Ni YF06N ou WC sem ligante - YC55 / YC25 | Nenhuma fase de cobalto corroída – anéis de vedação, esferas de válvulas, bombas de ácido |
| Matrizes de estampagem, blocos EDM | Fino-médio 0,5-3,0 µm, 12-14% Co - YA20 / YA30 / YF40H / YF50H | 88,5-91,2 HRA — corte EDM estável, longa vida útil do punção |
| Matrizes de cabeçote a frio, parafusos e ferramentas de forjamento | Grão médio-grosso, 12-24% Co — CG5 / CG6 / CA18 / CA24 / CT15 / CT20 (CA20 para forjamento a quente/quente) | 85,1-88,3 HRA — alta tenacidade, baixa quebra da matriz |
| Matrizes para trefilação e anéis de rolo | Pontas de desenho: grão fino-médio, polidas; anéis de rolo: grosso 3,0-3,5 µm, 10,5-30% Co - YGR20 a YGR60 por suporte de moinho | Baixa irritação; resistente a trincas térmicas e desgaste por ranhuras |
Uma estrutura de seleção em cinco etapas
- Classifique o modo de falha — abrasão, impacto, erosão ou captação de metal? Uma superfície desgastada indica: polida = abrasão, lascada = impacto, ranhuras de fluxo = erosão.
- Pontuação de dureza versus demanda de tenacidade (1-5 cada) — vitórias em alta dureza: grão fino, baixo aglutinante; vitórias de alta tenacidade: grão grosso, mais cobalto; ambos altos: submícron com 10-12% Co.
- Adicionar temperatura — acima de ~500 °C considere adições de TaC/NbC ou grãos finos com ligante controlado para resistir ao amolecimento térmico.
- Adicionar corrosão — meios ácidos ou salinos atacam primeiro o aglutinante de cobalto; ligantes de níquel ou classes sem ligante são a resposta.
- Valide com planilhas de dados — comparar densidade, dureza, TRS e classe de porosidade e confirmar a rota de sinterização (o material processado por HIP apresenta menos defeitos mensuráveis).
Para um passo a passo mais profundo com exemplos resolvidos, leia nosso guia Como escolher classes de carboneto de tungstênio para peças de desgaste.
Três erros que encurtam a vida útil do carboneto
- Especificando apenas a dureza — um grau 94 HRA pode fraturar no terceiro dia em um britador de rocha. Sempre leia a dureza junto com o TRS.
- Adição excessiva de cobalto como margem de segurança — o excesso de ligante muitas vezes duplica a taxa de desgaste, ao mesmo tempo que resolve um problema de fratura que um melhor controle do processo poderia ter evitado.
- Ignorando a rota de sinterização — o mesmo grau nominal pode diferir em 2 HRA e 500 MPa TRS entre sinterização a vácuo e HIP.
Além do padrão WC-Co
Para bicos de polpa corrosiva e componentes com acabamento espelhado, nossos carboneto de tungstênio sem ligante as classes atingem 93-94 HRA sem fase aglutinante para corrosão. Para resistência combinada contra desgaste e impacto, as classes submicrométricas oferecem 93+ HRA com TRS acima de 3.000 MPa — propriedades que eram mutuamente exclusivas há uma década. Para ambientes químicos e de fundo de poço, os ligantes de níquel substituem o cobalto onde a resistência à corrosão é obrigatória.
Perguntas frequentes
Como escolho a classe certa de carboneto de tungstênio?
Comece pelo modo de falha: a abrasão exige grãos finos e ligante inferior (dureza primeiro), o impacto exige grãos mais grossos e cobalto mais alto (primeiro tenacidade) e serviço misto usa grãos submicrométricos ou finos com 10-12% de Co. Envie-nos suas condições de trabalho e nossos engenheiros recomendarão uma nota com valores típicos de propriedade em 24 horas.
Qual é a diferença entre carboneto de grão fino, médio e grosso?
Grãos finos e ultrafinos (0,2-1,0 µm) proporcionam maior dureza e nitidez de aresta, mas menor tenacidade. Grãos médios (1,0-2,5 µm) equilibram desgaste e resistência. Os grãos grossos (2,5-5 µm) absorvem melhor o impacto em detrimento da dureza. O tamanho do grão troca principalmente dureza por tenacidade.
O que o conteúdo de cobalto muda?
O cobalto é o ligante dúctil entre os grãos de metal duro. Mais cobalto (até cerca de 20%) significa maior resistência à ruptura transversal e resistência ao impacto, mas dureza ligeiramente menor. Classes com baixo teor de cobalto (3-8%) são adequadas para erosão e acabamento; classes com alto teor de cobalto (12-25%) são adequadas para britagem, estampagem e conformação pesada.
Qual é a diferença entre os valores de dureza HRA e HV?
HRA (Rockwell A) e HV (Vickers) descrevem a mesma propriedade do material em escalas diferentes. O HV30 aplica uma carga de recuo de 30 kgf; no gráfico de metal duro, aproximadamente 88 HRA corresponde a cerca de 1180 HV30 e 94 HRA a cerca de 2010 HV30. As conversões entre as escalas são aproximadas porque os materiais respondem elasticamente de maneira diferente a cada carga. Os valores certificados de HRA e HV são medidos e relatados na folha de dados do lote.
As classes YATECH fazem referência cruzada às classes ISO ou outras designações?
Sim. Cada classe é mapeada para uma classe de aplicação ISO (série K para aplicações em ferro fundido e desgaste; G40 é a antiga notação de matriz de trefilação mantida para conveniência do cliente). Para tamanho de grão usamos os códigos de letras da indústria N (nano) a E (extra-grosso) como na tabela de referência cruzada. Se você atualmente usa outro fabricante ou designação de padrão nacional, envie-nos e nossos engenheiros proporão o grau YATECH mais próximo com dados de propriedade típicos dentro de 24 horas.
Você pode produzir classes personalizadas ou adaptar uma já existente?
Sim. Além dos graus padrão da tabela, ajustamos tamanho de grão, teor de ligante e aditivos (TaC/NbC/CrC, ligante de Ni, sem ligante) à aplicação, sinterizados em fornos HIP com dados certificados de densidade e dureza por lote. A amostragem normalmente leva de 7 a 15 dias.
Vocês fornecem folhas de dados e certificados com as remessas?
Cada lote é enviado com valores típicos certificados: densidade, dureza (HRA/HV), TRS e saturação magnética mediante solicitação, para que a qualidade recebida possa ser verificada em relação à especificação acordada.
O que significam ISO K10, K20 e K40 em uma tabela de classes de metal duro?
São classes de aplicação ISO 513 para ferro fundido, metais não ferrosos e peças de desgaste, não especificações de composição. Números mais baixos indicam classes mais duras, mais finas e com menos ligante; números mais altos indicam classes mais resistentes e com maior teor de aglutinante. Eles são úteis para uma comparação de qualidade na primeira passagem, mas a escolha final deve ser verificada em relação à dureza, TRS e densidade certificados na folha de dados do lote.
Posso converter HRA em HV30 exatamente?
Não. HRA (Rockwell A, 60 kgf) e HV30 (Vickers, 30 kgf) usam penetradores e cargas diferentes, e o metal duro responde elasticamente de maneira diferente sob cada um, portanto não existe conversão exata de um para um. Em nosso gráfico, 88 HRA é aproximadamente 1180 HV30 e 94 HRA é aproximadamente 2010 HV30; Os valores HV30 são conversões típicas arredondadas para o 10 HV mais próximo. Use os valores medidos e certificados na folha de dados do lote para testes de aceitação.
Não tem certeza de qual série se encaixa? Pergunte aos nossos engenheiros
Envie as condições de trabalho (material, nível de impacto, temperatura, meio) ou seu desenho — respondemos com uma recomendação de classificação e orçamento em 24 horas.