کاربید تنگستن جایی انتخاب میشود که سایش، فشار یا گرما عمر مفید فولاد را پایان میدهد. این صفحه یازده صنعت را با قطعات کاربیدی که واقعاً خریداری میکنند پیوند میدهد – بلانک و میله ابزار، نازل و رینگ آببندی، نوک اره، غلتک، قالب و قطعات سایشی دقیق. هر بخش به خانواده محصول مربوطه پیوند دارد و به جای قیمت، خواص معمول گرید و تلرانسها ارائه میشود. اگر برای کاربرد جدیدی گرید انتخاب میکنید، از صنعت زیر شروع کنید و نقشه و شرایط کاری خود را برای تیم ما بفرستید.
برش و ماشینکاری
چهار صنعت که در آنها لبه کاربیدی کار را انجام میدهد. در همه آنها حالت خرابی از دست رفتن لبه برش است و انتخاب گرید بین سختی و چقرمگی لبه توازن ایجاد میکند.
ساخت ابزار
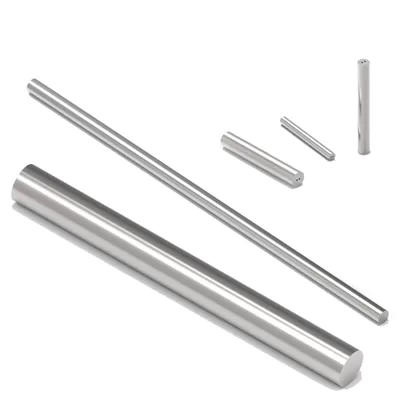
لبههای برش به سه صورت از کار میافتند: سایش ساینده روی سطح آزاد، لبپریدگی در برش ناپیوسته و ترک حرارتی در سرعت سطحی بالا. YATECH تأمین میکند: میلهها و بلانکهای کاربیدی از Ø1 تا 40 میلیمتر، سنگخورده و سنگنخورده، بلانکهای اینسرت برش و بلانکهای ابزار کاربیدی پرسشده نزدیک به شکل نهایی. گریدهای زیرمیکرون حدود 90–92 HRA برای پرداخت و فرزکاری مواد سخت معمول است؛ گریدهای چقرمهتر 88–89 HRA برای خشنکاری مناسباند. فقط مقادیر معمول – گرید، آمادهسازی لبه و پوشش بر اساس قطعه کار و چرخه کاری شما تأیید میشود.
پزشکی
لبه ابزارها پس از استریلیزاسیون مکرر گرد یا کند میشود و سطوح سنبه از تلرانس خارج میگردد. YATECH تأمین میکند: قطعات کاربیدی دقیق برای تیغههای اسکالپل و پانچ بیوپسی، بور، اینسرت پنس و نوک ابزار، و همچنین بلنک های کاربید تنگستن به عنوان پایه برای سنگزنی داخلی. گریدهای فوقریزدانه در محدوده 90–92 HRA با سطوح سنگخورده آینهای (Ra 0,05 µm یا بهتر) و تلرانس ±0,002 mm روی ویژگیهای حساس معمول است. طبق نقشه تأمین میکنیم؛ این به معنای تأیید به عنوان دستگاه پزشکی نیست.
پردازش چوب
لبههای نجاری به دلیل محتوای معدنی و چسبی MDF، تخته چندلایه و تخته مهندسیشده ساییده میشوند و وقتی تیغه به گره یا منگنه برسد لبپریده میشوند. YATECH تأمین میکند: نوکهای کاربیدی اره, بلانکهای دیسک اره گرد و نوارهای کاربیدی برای چاقوها، سرهای برش و راهنماهای سایش. گریدهای حدود 89–91 HRA لبه را در تخته ساینده حفظ میکنند؛ 88 HRA با چقرمگی بیشتر برای چوب نرم و الوار بازیافتی معمول است. هندسه نوک و تختبودن بلانک با بدنه اره شما توافق میشود تا لحیمکاری و تنشگیری قابل پیشبینی بماند.
هوافضا
ماشینکاری هوافضا ابزارها را به تیتانیوم، سوپرآلیاژهای نیکل و CFRP میبرد، جایی که گرما و سایش لبه را در کسری از عمر معمول از بین میبرد؛ فیکسچرها و گیجها باید در چرخههای طولانی ابعاد را حفظ کنند. YATECH تأمین میکند: قطعات کاربیدی دقیق و بلانکهای ابزار کاربیدی برای ابزار برش، فیکسچر، گیج و اجزای ابزارسازی. گریدهای زیرمیکرون 90–92 HRA با تلرانسهای سنگزنی دقیق برای سوپرآلیاژها معمول است. ابزار و قطعات سایشی را طبق نقشه تأمین میکنیم؛ قطعات موتور یا بدنه هواپیما تولید نمیکنیم.
سایش و کنترل جریان
در اینجا محیط ساینده، فشار و خوردگی به سطحها حمله میکنند نه به لبهها. قطعات معمولاً لپینگ، پولیش یا سنگزنی میشوند تا نشتی، فرسایش و تماس با محصول کنترل شود.
نفت و گاز
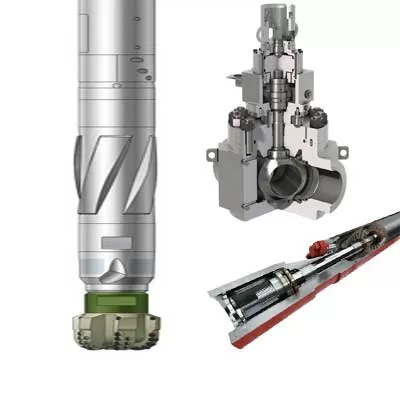
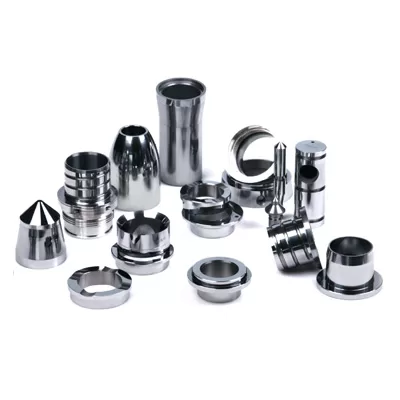
قطعات کنترل جریان درونچاهی و سطحی به دلیل فرسایش دوغاب ساینده، اختلاف فشار بالا و سیالات تولیدی خورنده از کار میافتند – اغلب بهصورت ترکیبی. YATECH تأمین میکند: قطعات کاربیدی نفت و گاز, نازلهای کاربید تنگستن و پوشیدن قطعات برای تریم چوک، نشیمن سوپاپ، رینگ آببندی، پیستون و بوش. کبالت 6–12% در 88–90 HRA جایی که مقاومت به فرسایش غالب است معمول است؛ وقتی آب تولیدی خورنده است بایندر پایه نیکل تعیین میشود. محیط، فشار و دما پیش از آزادسازی گرید تأیید میشود.
پردازش مواد غذایی و آشامیدنی
قطعات سایشی صنایع غذایی با دوغاب ساینده محصول، چرخههای شستوشوی قلیایی و اسیدی و شستوشوی مکرر روبهرو هستند. YATECH تأمین میکند: نازلهای کاربید تنگستن, پیستونها و سیلندرهای پلهای و قطعات دقیق برای تجهیزات پرکن، همگنساز، برش و انتقال. گریدهای مقاوم به خوردگی با بایندر کم یا پایه نیکل جایی که مواد شوینده به کبالت حمله میکنند معمول است؛ سطوح تا Ra 0,4 µm یا بهتر سنگزنی و بدون باقیمانده سنگزنی تحویل میشوند. اظهارنامه مواد در صورت درخواست همراه پیشفاکتور صادر میشود.
تولید و فرآوری پلاستیک
پیچهای اکسترودر، لاینرها و تیغههای پلتساز با ترکیبات پر شده با شیشه و مواد معدنی ساییده میشوند و لبههای برش روی فیلم و فویل ساینده کند میشوند. YATECH تأمین میکند: تیغههای برش طولی کاربید تنگستن و قطعات کاربیدی برای اکسترودرها، شامل پرههای پیچ، لاینرها و اینسرتهای قالب. گریدهای سخت 90–92 HRA در برابر ترکیبات پر مقاومت میکنند؛ گریدهای 88–89 HRA جایی که چرخه حرارتی یا بار ضربهای وجود دارد معمول است. سوراخ، پهلوها و شعاع لبه طبق نقشه شما اجرا میشود تا قطعات یدکی بدون ماشینکاری مجدد در سیلندرهای موجود جا شوند.
تولید کنندگان و اپراتورهای پمپ
سایش پمپ بهصورت افت هد، افزایش ارتعاش و نشتی در سطح آببندی دیده میشود؛ علت معمول ذرات ساینده یا کار خشک کوتاه است. YATECH تأمین میکند: پیستونها و سیلندرهای پلهای, قطعات سایش کاربید تنگستن و نازل های کاربید برای پمپهای دوغابی، گریز از مرکز، پیستونی و دوزینگ – غلاف شفت، رینگ آببندی، نشیمن سوپاپ و بوش مکش. گریدهای 88–90 HRA با 6–12% کبالت معمول است و سطوح آببندی تا تختبودن زیرمیکرون لپ میشوند. میزان جامدات، اندازه ذرات و سرعت پمپ، گرید و لقی پیشنهادی ما را تعیین میکند.
شکلدهی و فرآوری
جایی که کاربید فلز، تخته یا سنگ را زیر بار چرخهای شکل میدهد. چقرمگی ضربه و مقاومت به ترک حرارتی به اندازه سختی اهمیت دارد، بنابراین این بخشها متفاوت از گروه برش خوانده میشوند.
تولید فولاد
غلتکهای نورد به دلیل ترک خستگی حرارتی روی سطح، سایش ساینده داغ و ورقهشدن در بار زیاد از کار میافتند. YATECH تأمین میکند: رول های کاربید تنگستن، راهنماها و نوارهای کاربیدی برای نورد گرم و سرد، خطوط پهنسازی و صافسازی مفتول. گریدهای درشتدانه با 10–15% کبالت در 85–88 HRA جایی که مقاومت به ترک حرارتی مهمتر از سختی حداکثری است معمول است؛ بدنه غلتکها طبق پروفیل شما سنگزنی و پولیش میشود. قطر غلتک، روش خنککاری و بار در هر پاس پیش از انتخاب تأیید میشود.
ابزارآلات خودرو
قالبهای پرس سرعت بالا وقتی لبه سنبه زیر بار ضربه لبپریده میشود یا وقتی سطح قالب ساییده شده و ارتفاع پلیسه از تلرانس خارج میشود از کار میافتند. YATECH تأمین میکند: کاربید تنگستن می میرد, قالبهای پرس پیشرو اینسرتها و بست های خالی می میرند برای پانچ، برشکاری، فرمدهی سرد و شکلدهی. گریدهای ریزدانه 89–91 HRA برای ورق نازک در نرخ کورس بالا معمول است؛ گریدهای چقرمهتر جایی که ضخامت نوار یا خطر ضربه خالی زیاد است استفاده میشود. لقیها و تلرانسها از طراحی قالب شما پیروی میکنند.
کارهای خاکی
ابزارهای درگیر با زمین وقتی نوک کاربید روی سنگ میشکند یا وقتی بدنه ساییده شده و نوک تکیهگاه خود را از دست میدهد از کار میافتند. YATECH تأمین میکند: ابزار معدن کاربیدی – قلمهای مخروطی، دندانهای برش و دکمههای سایش – و صفحات فک کاربید تنگستن برای سنگشکنها. اینجا چقرمگی مهمتر از سختی حداکثری است: 87–89 HRA با 8–13% کبالت برای زمینهای پر ضربه معمول است، گریدهای سختتر برای سنگ ساینده اما خردشده مناسباند. ابعاد شفت و بیرونزدگی نوک با نگهدارنده ابزار شما تطبیق داده میشود.
از صنعت به قطعه به خانواده محصول
مرجع سریع برای یازده صنعت بالا. گرید و تلرانس بر اساس نقشه تأیید میشود؛ خواص ذکرشده مقادیر معمول است، نه مشخصات یک قطعه خاص.
| صنعت | قطعات معمول کاربیدی | خانواده محصول |
|---|---|---|
| صنعتساخت ابزار | قطعات معمول کاربیدیمیلهها، بلانک ابزار، بلانک اینسرت | خانواده محصولمیله های کاربید |
| صنعتنفت و گاز | قطعات معمول کاربیدیتریم چوک، نشیمن سوپاپ، نازل، بوش | خانواده محصولقطعات نفت و گاز |
| صنعتپزشکی | قطعات معمول کاربیدیبلانک تیغه جراحی، بور، نوک ابزار | خانواده محصولقطعات دقیق |
| صنعتپردازش چوب | قطعات معمول کاربیدینوک اره، بلانک دیسک، چاقوهای برش | خانواده محصولنکات را دیدم |
| صنعتتولید فولاد | قطعات معمول کاربیدیغلتک نورد، راهنما، نوارهای صافسازی | خانواده محصولرول های کاربید |
| صنعتصنایع غذایی و نوشیدنی | قطعات معمول کاربیدینازل، پیستون، قطعات پرکن و برش | خانواده محصولنازل های کاربید |
| صنعتتولید پلاستیک | قطعات معمول کاربیدیتیغه برش، پره پیچ، اینسرت قالب | خانواده محصولتیغههای برش |
| صنعتپمپها | قطعات معمول کاربیدیغلاف شفت، رینگ آببندی، پیستون، نشیمن | خانواده محصولقطعات بپوشید |
| صنعتابزارآلات خودرو | قطعات معمول کاربیدیسنبه، اینسرت قالب، نوک فرم سرد | خانواده محصولقالبهای کاربیدی |
| صنعتکارهای خاکی | قطعات معمول کاربیدیقلم مخروطی، دکمه سایش، صفحه فک | خانواده محصولابزار معدن |
| صنعتهوافضا | قطعات معمول کاربیدیبلانک ابزار، اجزای فیکسچر و گیج | خانواده محصولبلانک ابزار |
سوالات متداول
کدام گرید کاربید برای دوغاب ساینده مناسب است؟
گریدهای ریزدانه با 6–12% کبالت در محدوده 88–90 HRA نقطه شروع معمول برای فرسایش دوغابی است: به اندازه کافی سخت برای مقاومت به سایش و به اندازه کافی چقرمه برای لبپریده نشدن روی ذرات حملشده. اگر سیال خورنده هم باشد، بایندر پایه نیکل به جای کبالت تعیین میشود. اندازه ذرات، سرعت و بار جامدات گرید نهایی را تعیین میکند، بنابراین این اعداد مقادیر معمولاند نه توصیه برای یک کاربرد خاص.
آیا قطعات را طبق نقشه من تأمین میکنید؟
بله. نقشه PDF، DWG یا STEP یا اگر نقشه ندارید یک نمونه ساییده بفرستید. بر اساس هندسه، گرید و تلرانس شما قیمت میدهیم و نقشهای بازمیگردانیم که ویژگیهایی که رعایت میکنیم و نکاتی که به تأیید شما نیاز دارد روی آن علامت خورده است. اشکال استاندارد هم برای آزمون پیش از سفارش ابزار سفارشی موجود است.
تلرانسهای معمول چیست؟
بلانکهای زینترشده معمولاً در محدوده ±0,1–0,2 mm یا حدود ±0,5% ابعاد، هر کدام بزرگتر باشد، نگه داشته میشوند. ویژگیهای سنگخورده بسته به اندازه و هندسه معمولاً ±0,002–0,01 mm است، با زبری سطح از Ra 0,4 µm تا Ra 0,05 µm برای سطوح آببندی لپشده. کلاس قابل دستیابی پیش از تولید روی نقشه شما تأیید میشود.
کاربید در کاربرد سایشی چگونه با فولاد سختشده مقایسه میشود؟
در کاربرد ساینده، قطعه کاربیدی معمولاً چند برابر قطعه فولادی سختشده در همان شرایط دوام میآورد، اما این نسبت به مکانیزم سایش بستگی دارد. کاربید در سایش ساینده لغزشی و فرسایش آشکارا برنده است؛ در ضربه سنگین فولاد تغییر شکل میدهد در حالی که کاربید ممکن است ترک بخورد، بنابراین گرید و طراحی تکیهگاه مهمتر از سختی تنهاست. ما گرید را بر اساس حالت خرابی انتخاب میکنیم نه با وعده یک ضریب عمر واحد.
آیا پیش از تولید انبوه نمونه ارائه میدهید؟
بله. مقادیر نمونه از اقلام استاندارد و دستههای آزمایشی از قطعات سفارشی موجود است تا هندسه، گرید و پرداخت را روی خط خودتان بررسی کنید. سفارشهای آزمایشی جداگانه قیمتگذاری میشوند و میتوانند در پیشفاکتور تولید ذکر شوند.
آیا قیمتها را منتشر میکنید؟
خیر. قطعات کاربیدی بر اساس نقشه، گرید و مقدار قیمتگذاری میشوند، زیرا یک ابعاد یا کلاس تلرانس میتواند مسیر تولید را تغییر دهد. در عوض خواص معمول مواد و تلرانسها را منتشر میکنیم و پس از مشخص شدن نقشه و مقدار، پیشفاکتور کتبی میفرستیم.
تقاضای کاربید سمانته در ابزار برش، قطعات سایشی و ابزارسازی متمرکز است. چین در سال 2025 حدود 64,000 تن محصول کاربید سمانته تولید کرد، بر اساس دادههای انجمن صنعت تنگستن چین که در گزارش سالانه 2025 China Tungsten High-Tech نقل شده است. ما رتبهبندی بازار منتشر نمیکنیم.