Matrices d'étirage en carbure, matrices à fil
Matrices de dessin en carbure standard et matrices de dessin personnalisées.
diverses formes, y compris des motifs ronds, carrés et complexes.
Sintered carbide nibs are offered for wire diameters ranging from 0.10 mm to 60.00 mm, with a carbide grade specifically developed for drawing dies.
Cette nuance offre une résistance à l’usure exceptionnelle et des performances de revêtement améliorées.
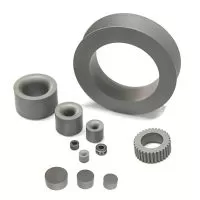
Nuances de matrices de dessin en carbure
| Notes | Propriétés physiques | Zones d'application | Principales applications et caractéristiques | ||||
| Dureté | Densité | TRS | Corrosion | Érosion | Dureté | ||
| HRA | g/cm³ | MPa | C | E | T | ||
| YF50H | 88.2-89.2 | 13.95-14.15 | ≥3000 | ▲ | ● | ■ | Il convient à la production de manchons et autres pièces d'usure utilisé dans l'industrie pétrolière, gazière et chimique en raison de sa haute résistance aux chocs et à l'usure. |
| YK35 | 88.5-89.5 | 14.30-14.50 | ≥2800 | ▲ | ● | ■ | Recommended for sleeves, bushings and nozzles due to high hardness and good wear resistance. |
| YV25 | 88.7-89.7 | 14.20-14.50 | ≥3200 | ▲ | ■ | ● | Avec une résistance élevée aux chocs et à l'usure, il convient à la production de buses haute pression, de buses filetées, de bagues et de vannes utilisées dans l'industrie pétrolière, gazière et chimique. |
| YK40A | 90.5-91.5 | 14.50-14.70 | ≥2800 | ● | ■ | ▲ | Il convient à la production de manchons et de buses utilisés dans l'industrie pétrolière et gazière en raison de sa dureté élevée et de sa bonne résistance à l'usure. |
| YK30H | 89.5-90.5 | 14.7-14.8 | ≥2800 | ▲ | ● | ■ | Il convient à la production de manchons et de bagues en raison de sa bonne résistance à l'usure et de sa bonne ténacité. |
| YU10 | 92.5-93.5 | 14.8-15.00 | ≥2700 | ▲ | ● | ■ | Il convient à la production de manchons et de bagues en raison de sa dureté élevée et de sa bonne résistance à l'usure. |
| YK05A | 92.0-93.0 | 14.80-15.00 | ≥2450 | ▲ | ● | ■ | Il convient de produire pièces d'usure used in oil-immersed pumps, valve cores and valve seats due to excellent wear resistance and high toughness, |
| YA25N | 88.3-89.3 | 13.85-14.05 | ≥2700 | ● | ■ | ▲ | Il convient de produire pièces d'usure pour le stabilisateur et d'autres pièces utilisées dans l'industrie pétrolière et gazière en raison de sa bonne résistance à l'usure et à la corrosion, |
| YD10N | 87.5-89.0 | 14.40-14.60 | ≥2400 | ● | ■ | ■ | Avec une excellente résistance à la corrosion et à l'érosion, il convient à la production de billes et de sièges de vannes ainsi que d'autres produits de valeur utilisés dans l'industrie pétrolière et gazière. |
| YD06N | 89.0-90.5 | 14.80-15.00 | ≥1900 | ● | ■ | ▲ | Avec une excellente résistance à la corrosion et à l'érosion, il convient à la production de billes et de sièges de vannes ainsi que d'autres produits de valeur utilisés dans l'industrie pétrolière et gazière. |
| YF06N | 90.2-91.2 | 14.80-15.00 | ≥1760 | ● | ■ | ▲ | Il convient à la production de manchons et de bagues utilisés dans l'industrie pétrolière et gazière en raison de son excellente résistance à la corrosion et à l'érosion, |
| ● Domaine d'application recommandé ■ Domaine d'application secondaire ▲ Domaine d'application alternatif |
Matrices de dessin CVD
The nano-diamond composite coating drawing die is created using cemented carbide (WC-Co) as a base and employing chemical vapor deposition (CVD) to apply micron-level and nano-level diamond composite coating on the mold’s inner hole surface. After precision grinding and polishing of the coating, the die is ready for use. The micro-nano composite coating on the surface of the inner hole possesses not only the strong adhesion and good wear resistance of the micro-diamond coating, but also the advantages of high surface finish, low friction coefficient, and facile grinding and polishing of the nano-diamond coating.
- Processus de prétraitement ciblé : le revêtement est étroitement lié au support.
- Revêtement diamant micron inférieur : excellente résistance à l'usure.
- Revêtement diamanté à l'échelle nanométrique : excellente finition de surface et faible coefficient de friction.
- Computer-simulated pass-geometry optimization for uniform wire stress.
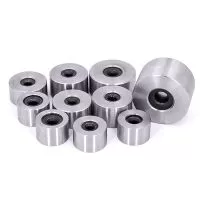
Drawing Die Nib Size Reference
Standard sintered nib sizes and wire ranges; casing sizes and geometries per IHDGFEN or your drawing.
| Nib type | Wire range (mm) | Typical nib OD (mm) | Typical nib H (mm) |
|---|---|---|---|
| Type 12 | 0.10–1.20 | 12 | 9–10 |
| Type 14 | 0.30–2.50 | 14 | 10–12 |
| Type 18 | 1.00–5.00 | 18 | 13–14 |
| Type 24 | 2.00–8.00 | 24 | 16–18 |
| Type 30 | 4.00–15.00 | 30 | 20–22 |
| Type 60 / custom | 10.00–60.00 | to drawing | to drawing |
Frequently Asked Questions
Which wire diameter range do you cover?
Sintered nibs for wire from 0.10 mm up to 60.00 mm, in standard nib sizes or custom casings.
Can you supply nibs only or complete dies?
Both — sintered nibs for die makers and complete dies with steel casings for wire plants.
How is die geometry specified?
Standard IHDGFEN profile or per your drawing: approach angle, bearing length and back relief are machined to specification.
Do you support custom sizes for drawing dies?
Yes. We produce to your drawings (PDF, DWG or STEP). Send specifications and our engineers will confirm feasibility and provide a quote within 24 hours.
What is the typical lead time?
Standard items are usually shipped in 7–15 days. Custom dies depend on complexity and are confirmed with the quotation.
Get a Quote for Tungsten Carbide Drawing Dies
Produits en carbure de tungstène associés
Découvrez d'autres solutions en carbure de tungstène de Yatech Materials :