Matryce do ciągnienia węglika, matryce do drutu
Standardowe matryce do rysowania węglików spiekanych i niestandardowe matryce do rysowania.
różne kształty, w tym okrągłe, kwadratowe i złożone.
Spiekane wkładki z węglika spiekanego oferowane są dla średnic drutu od 0,10 mm do 60,00 mm, z gatunkiem opracowanym specjalnie do ciągadeł.
Gatunek ten zapewnia wyjątkową odporność na zużycie i lepszą wydajność powłoki.
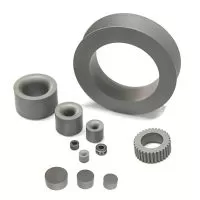
Gatunki matryc do rysowania węglików spiekanych
| Gatunki | Właściwości fizyczne | Obszary zastosowań | Główne zastosowanie i cechy | ||||
| Twardość | Gęstość | TRS | Korozja | Erozja | Wytrzymałość | ||
| HRA | g/cm3 | MPa | C | mi | T | ||
| YF50H | 88.2-89.2 | 13.95-14.15 | ≥3000 | ▲ | ● | ■ | Nadaje się do produkcji rękawów i innych części zużywalne stosowane w przemyśle naftowo-gazowym i chemicznym ze względu na wysoką udarność i odporność na zużycie. |
| YK35 | 88.5-89.5 | 14.30-14.50 | ≥2800 | ▲ | ● | ■ | Zalecany do tulei, panewek i dysz dzięki wysokiej twardości i dobrej odporności na zużycie. |
| YV25 | 88.7-89.7 | 14.20-14.50 | ≥3200 | ▲ | ■ | ● | Nadaje się do produkcji dysz wysokociśnieniowych, dysz gwintowanych, tulei i zaworów stosowanych w przemyśle naftowym i gazowym oraz chemicznym ze względu na wysoką udarność i odporność na zużycie, |
| YK40A | 90.5-91.5 | 14.50-14.70 | ≥2800 | ● | ■ | ▲ | Nadaje się do produkcji tulei i dysz stosowanych w przemyśle naftowym i gazowym ze względu na wysoką twardość i dobrą odporność na zużycie, |
| YK30H | 89.5-90.5 | 14.7-14.8 | ≥2800 | ▲ | ● | ■ | Nadaje się do produkcji tulei i tulei ze względu na dobrą odporność na zużycie i wytrzymałość. |
| YU10 | 92.5-93.5 | 14.8-15.00 | ≥2700 | ▲ | ● | ■ | Nadaje się do produkcji tulei i tulei ze względu na wysoką twardość i dobrą odporność na zużycie. |
| YK05A | 92.0-93.0 | 14.80-15.00 | ≥2450 | ▲ | ● | ■ | Nadaje się do produkcji części zużywalne stosowany w pompach zanurzeniowych olejowych, grzybkach i gniazdach zaworów dzięki doskonałej odporności na zużycie i wysokiej ciągliwości, |
| YA25N | 88.3-89.3 | 13.85-14.05 | ≥2700 | ● | ■ | ▲ | Nadaje się do produkcji części zużywalne do stabilizatorów i innych części stosowanych w przemyśle naftowo-gazowym ze względu na dobrą odporność na zużycie i korozję, |
| YD10N | 87.5-89.0 | 14.40-14.60 | ≥2400 | ● | ■ | ■ | Nadaje się do produkcji kulek i gniazd zaworów, a także innych produktów Valle stosowanych w przemyśle naftowym i gazowym ze względu na doskonałą odporność na korozję i erozję, |
| YD06N | 89.0-90.5 | 14.80-15.00 | ≥1900 | ● | ■ | ▲ | Nadaje się do produkcji kulek i gniazd zaworów, a także innych produktów Valle stosowanych w przemyśle naftowym i gazowym ze względu na doskonałą odporność na korozję i erozję, |
| YF06N | 90.2-91.2 | 14.80-15.00 | ≥1760 | ● | ■ | ▲ | Nadaje się do produkcji tulei i tulei stosowanych w przemyśle naftowym i gazowym ze względu na doskonałą odporność na korozję i erozję, |
| ● Zalecany obszar zastosowania ■ Dodatkowy obszar zastosowania ▲ Alternatywny obszar zastosowania |
Matryce do rysowania CVD
Ciągadło z nanokompozytową powłoką diamentową powstaje na bazie węglika spiekanego (WC-Co) przez osadzanie chemiczne z fazy gazowej (CVD) mikro- i nanometrycznej kompozytowej powłoki diamentowej na powierzchni otworu wewnętrznego. Po precyzyjnym szlifowaniu i polerowaniu powłoki ciągadło jest gotowe do pracy. Mikro-nano kompozytowa powłoka otworu wewnętrznego ma zarówno wysoką przyczepność i dobrą odporność na zużycie powłoki mikrokrystalicznego diamentu, jak i zalety powłoki nanodiamentowej: wysoką czystość powierzchni, niski współczynnik tarcia oraz łatwość szlifowania i polerowania.
- Ukierunkowany proces obróbki wstępnej: powłoka jest ściśle związana z podłożem.
- Dolna powłoka diamentowa mikronowa: doskonała odporność na zużycie.
- Powierzchniowa powłoka diamentowa w nanoskali: doskonałe wykończenie powierzchni i niski współczynnik tarcia.
- Komputerowa optymalizacja geometrii kanału dla równomiernego rozkładu naprężeń w drucie.
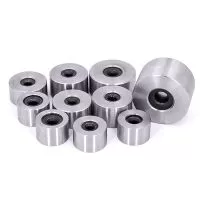
Branże, którym służymy
Informator o wymiarach wkładek ciągadeł
Standardowe wymiary spiekanych wkładek i zakresy drutu; wymiary i geometria opraw według IHDGFEN lub Państwa rysunku.
| Typ wkładki | Zakres drutu (mm) | Typowa średnica zewnętrzna wkładki (mm) | Typowa wysokość wkładki H (mm) |
|---|---|---|---|
| Typ 12 | 0.10–1.20 | 12 | 9–10 |
| Typ 14 | 0.30–2.50 | 14 | 10–12 |
| Typ 18 | 1.00–5.00 | 18 | 13–14 |
| Wpisz 24 | 2.00–8.00 | 24 | 16–18 |
| Wpisz 30 | 4.00–15.00 | 30 | 20–22 |
| Typ 60 / niestandardowy | 10.00–60.00 | według rysunku | według rysunku |
Najczęściej zadawane pytania
Jaki zakres średnic drutu Państwo obsługują?
Spiekane wkładki dla drutu od 0,10 mm do 60,00 mm, w standardowych wymiarach lub niestandardowych oprawach.
Czy mogą Państwo dostarczyć tylko wkładki, czy gotowe ciągadła?
Jedno i drugie — spiekane wkładki dla producentów ciągadeł i gotowe ciągadła w stalowych oprawach dla zakładów drutowych.
Jak określana jest geometria ciągadła?
Standardowy profil IHDGFEN lub według Państwa rysunku: kąt wejściowy, długość strefy kalibrującej i wycofanie tylne są wykonywane według specyfikacji.
Czy oferują Państwo niestandardowe wymiary ciągadeł?
Tak. Produkujemy według Państwa rysunków (PDF, DWG lub STEP). Prosimy przesłać specyfikację — nasi inżynierowie potwierdzą wykonalność i w ciągu 24 godzin przedstawią wycenę.
Jaki jest typowy termin realizacji?
Pozycje standardowe są zwykle wysyłane w ciągu 7–15 dni. Termin dla matryc niestandardowych zależy od złożoności i jest potwierdzany w ofercie.
Uzyskaj wycenę na <trp-post-container data-trp-post-id='6809'>Wykrojniki z węglika wolframu
Powiązane produkty z węglika wolframu
Poznaj więcej rozwiązań z węglika wolframu od Yatech Materials: